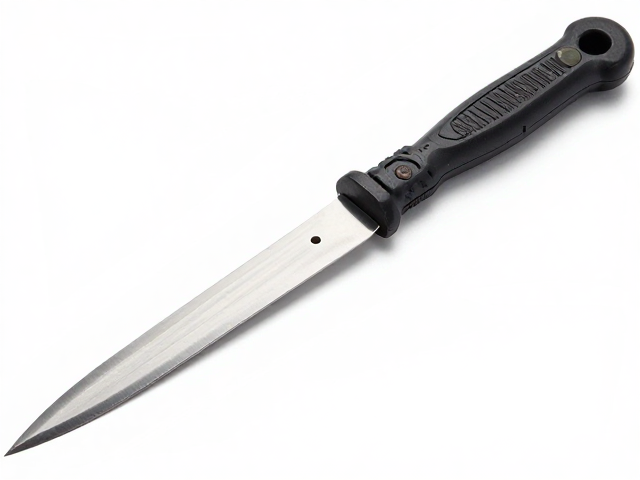
维护保养耗材 · 雪刃打磨工具套件
刃面打磨套装中磨整形技巧,90度通用操作指南
刃面基础处理与角度定位 打磨前需对刀刃进行彻底清洁,去除残留油污或氧化物,这能确保后续操作中磨石与金属表面的接触更加均匀。使用目数较低的粗磨石或碳化硅砂纸对受
滑雪装备选购与使用指南,按分类浏览。
刃面基础处理与角度定位 打磨前需对刀刃进行彻底清洁,去除残留油污或氧化物,这能确保后续操作中磨石与金属表面的接触更加均匀。使用目数较低的粗磨石或碳化硅砂纸对受
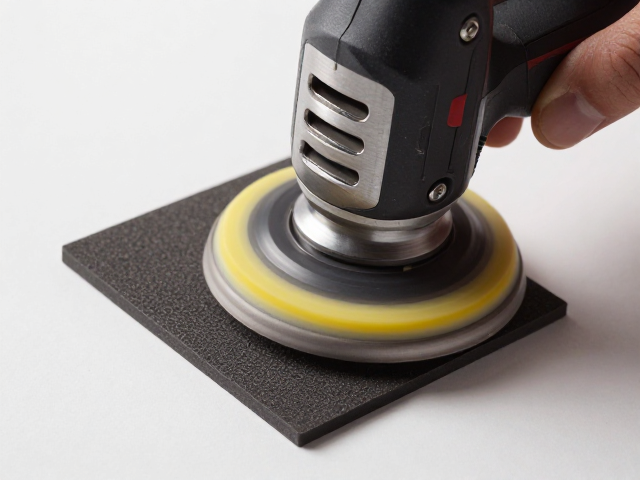
刃面打磨套装的核心组件解析 选择刃面打磨套装时,核心在于理解其构成逻辑,通常包含磨石、固定装置以及辅助工具三大板块。磨石决定了切削效率与最终刃口的光洁度,常见
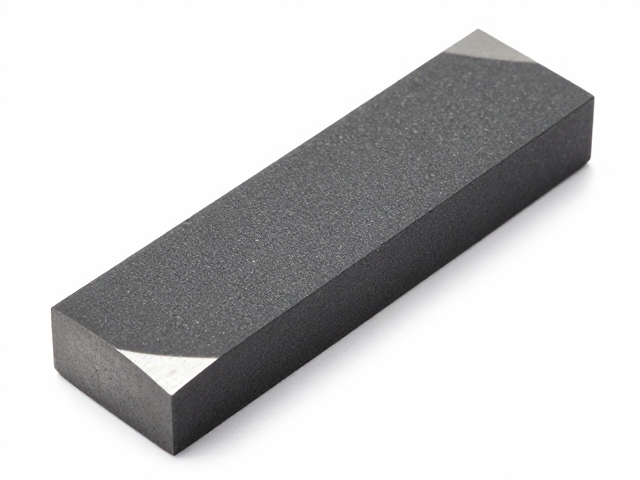
磨石硬度对刃口微观结构的影响机制 磨石硬度直接决定了磨粒在抛光过程中的自锐性与切削能力,对于刃口这类高精度部件,选择合适的硬度是平衡效率与质量的核心。硬度过高
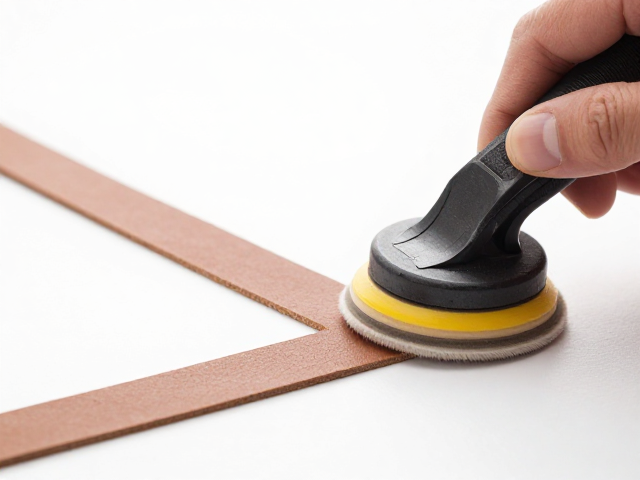
钢边修磨组的核心定位与适用场景 钢边修磨组主要应用于皮革制品中皮革条与主体连接处的精细处理,特别是针对那些经过粘合或缝制后,边缘仍残留胶水痕迹、毛边或需要极致
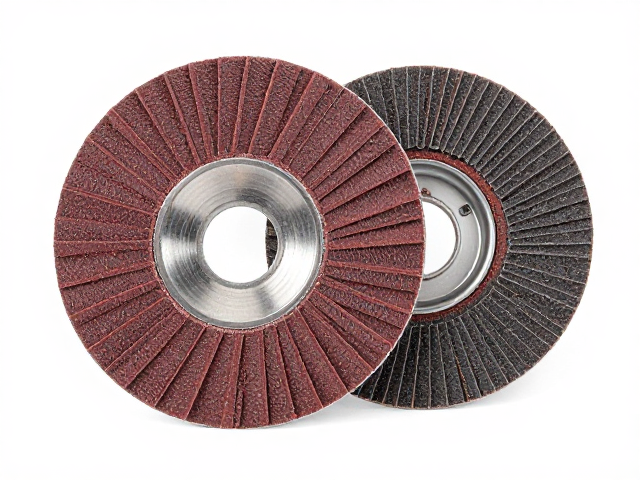
理解多粒度砂轮的物理特性与适用场景 棱角修整的核心在于去除材料,因此砂轮表面的磨料粒度直接决定了切削效率与表面光洁度的平衡。粗粒度砂轮(如40-80目)通常由
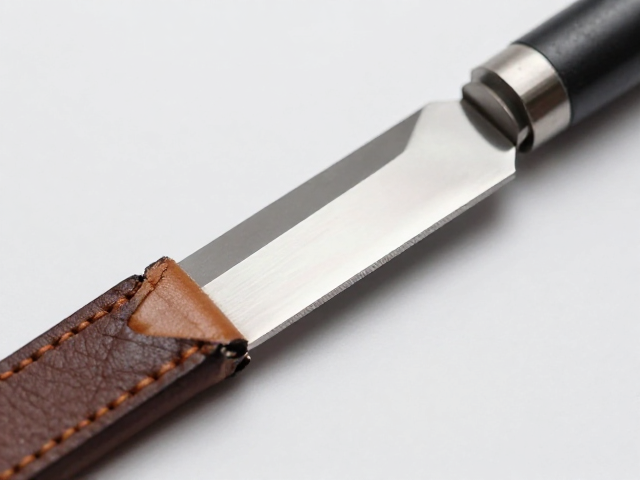
精密刃口抛光件的基础预处理与去毛刺逻辑 刃面平整度的核心基础在于去除加工过程中残留的微观毛刺与氧化层,这一过程通常始于粗磨阶段。使用粒度在120至240目之间
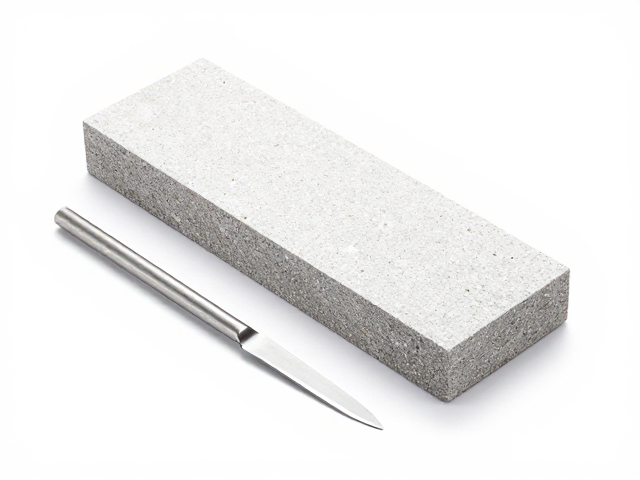
陶瓷磨石的基础材质与目数选择逻辑 陶瓷磨石由氧化铝或碳化硅微粉通过高温烧结而成,其内部结构呈现多孔状,这种物理特性决定了磨石在长时间使用后不易堵塞,具备较好的
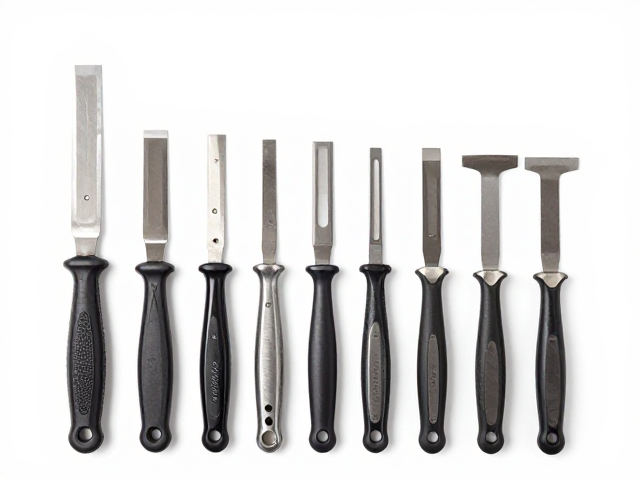
钢边修磨组的核心选型逻辑 钢边修磨组通常由金刚石磨盘和陶瓷磨石组成,其核心作用在于快速恢复刀具刃口并去除微观卷刃。在选购时,需重点关注磨盘表面的金刚石颗粒的目
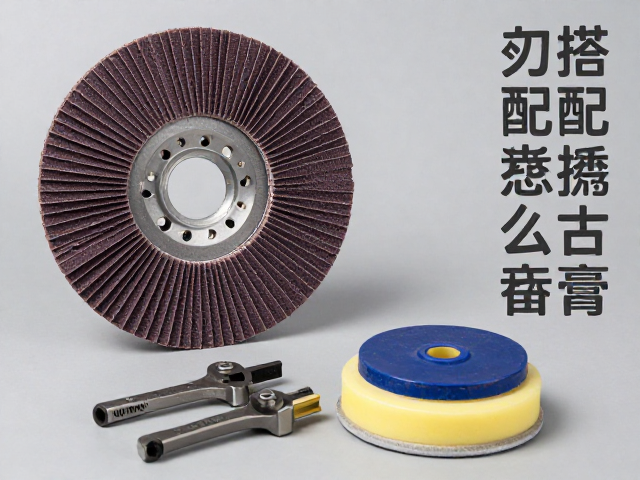
核心组件解析:从研磨盘到夹具的协同逻辑 刃面打磨套装的核心在于研磨介质与固定机构的配合,其中研磨盘或研磨石的选择直接决定了切削效率与表面粗糙度。常见的研磨材料
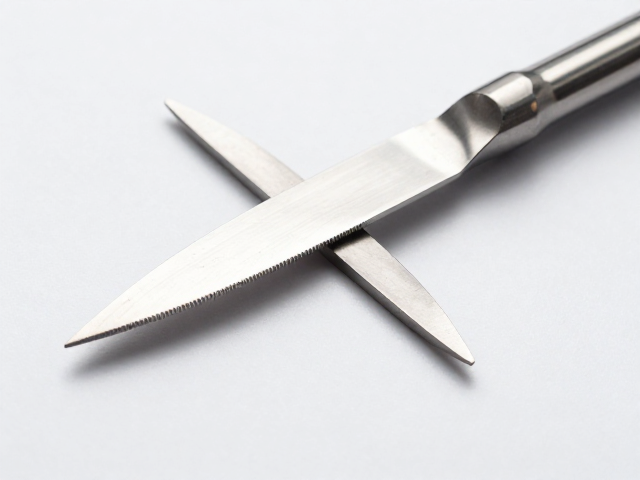
粗磨去损后的基准建立与预处理 刃口经过粗磨去除损伤后,表面往往残留着深浅不一的磨痕和微小的凹凸,直接进行精细抛光极易导致受力不均,造成刃线歪斜或抛光面过深。在
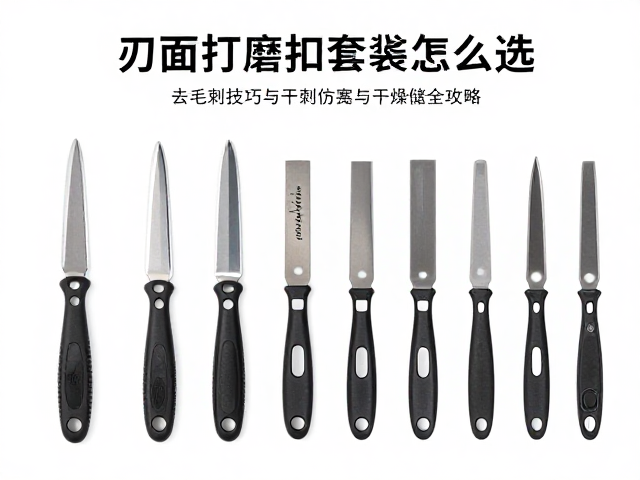
刃面打磨套装的核心组件与材质选择逻辑 刃面打磨套装通常由不同目数的砂纸、抛光轮、夹具以及辅助润滑剂组成,其核心在于通过物理摩擦去除金属表面的微观不平与毛刺。材
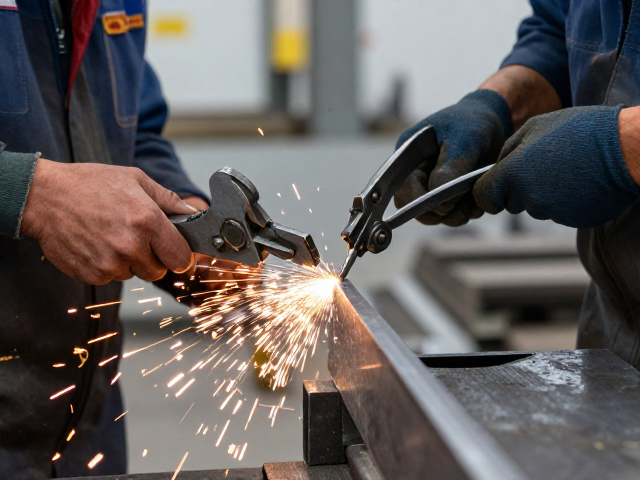
钢边修磨组的机械特性与去毛刺痛点 钢边修磨组通常由高精度砂轮、驱动电机及刚性支撑架构成,其核心作用是在加工过程中去除材料边缘因切割或冲压产生的微观凸起与毛刺。