轮廓修整机具操作规范
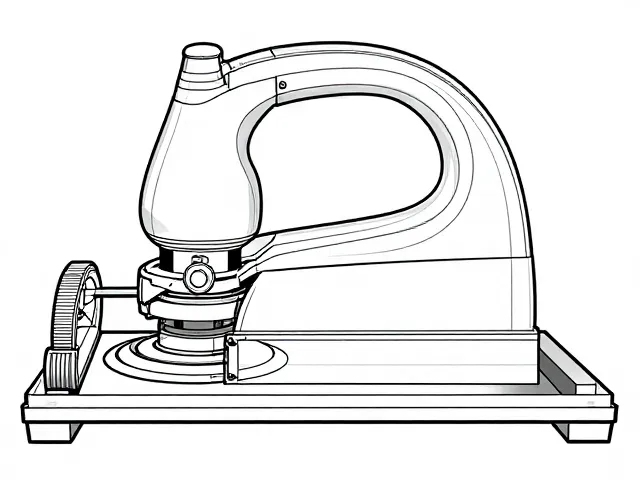
轮廓修整机具的核心在于对接触面压力的精准分配,操作时需保持机身水平,避免单边受力导致切削不均。启动前需检查主轴转速与冷却系统,确保在额定参数范围内运行。移动机器时应遵循匀速原则,进刀深度需根据材料硬度设定,过深的切削容易引发材料崩边或刀具过热。
实际操作中,操作员需佩戴防尘口罩与护目镜,防止粉尘吸入及飞溅伤害。手持式修整机具需利用重力辅助,而非强行按压,让刀具自然贴合工件表面。对于复杂曲面,应采用分段式修整法,先处理主体平面,再对边缘过渡区进行微调,确保线条流畅且无接痕。
底边温度控制策略
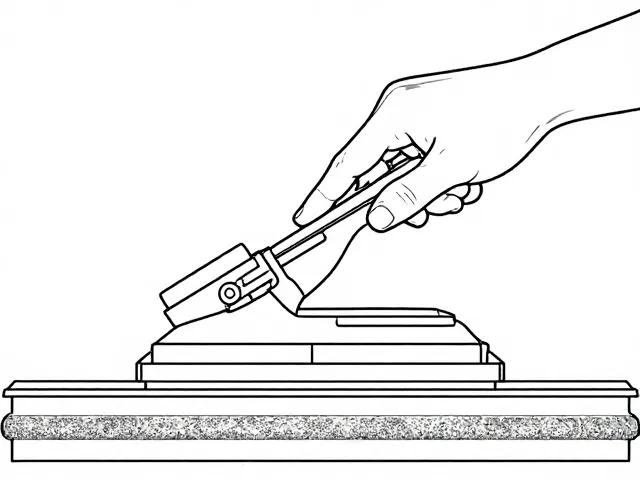
底边温度直接影响材料分子结构的稳定性,温度过高会导致材料软化变形,过低则可能引发脆裂。使用红外测温仪实时监测底边区域,建议将工作温度维持在材料玻璃化转变温度以下的安全区间。对于常见工程塑料,通常控制在60℃至80℃之间进行后续处理,具体数值需依据材料供应商提供的技术参数表确定。
温控过程中需配合风冷或水冷系统,避免局部积热。在修整过程中,若发现底边出现轻微熔融迹象,应立即降低进给速度并增加冷却介质流量。对于大面积底边处理,应采用分区控温法,每隔一定距离设置测温点,确保整体温度场的均匀性,防止因温差应力导致后续打蜡层附着力不均。
打蜡吸附层准备流程
打蜡前的表面清洁是决定吸附层质量的关键步骤。需使用无绒布配合专用清洁剂去除底边的油污、粉尘及残留切削液。清洁后需等待溶剂完全挥发,确保表面干燥无异味。对于多孔性材料,需额外进行真空吸附处理,以排出微孔内的空气,为蜡层提供严密的贴合基础。
蜡层铺设需采用薄涂多次的方式,第一层蜡需均匀覆盖整个底边,厚度控制在微米级别。使用专用抛光盘以低速进行初步研磨,使蜡层与基材形成物理咬合。第二层蜡涂抹后需静置固化规定时间,待蜡层表面呈现均匀哑光质感时,方可进行最终抛光。此过程需保持环境湿度在40%-60%,避免湿气影响蜡层固化效果。